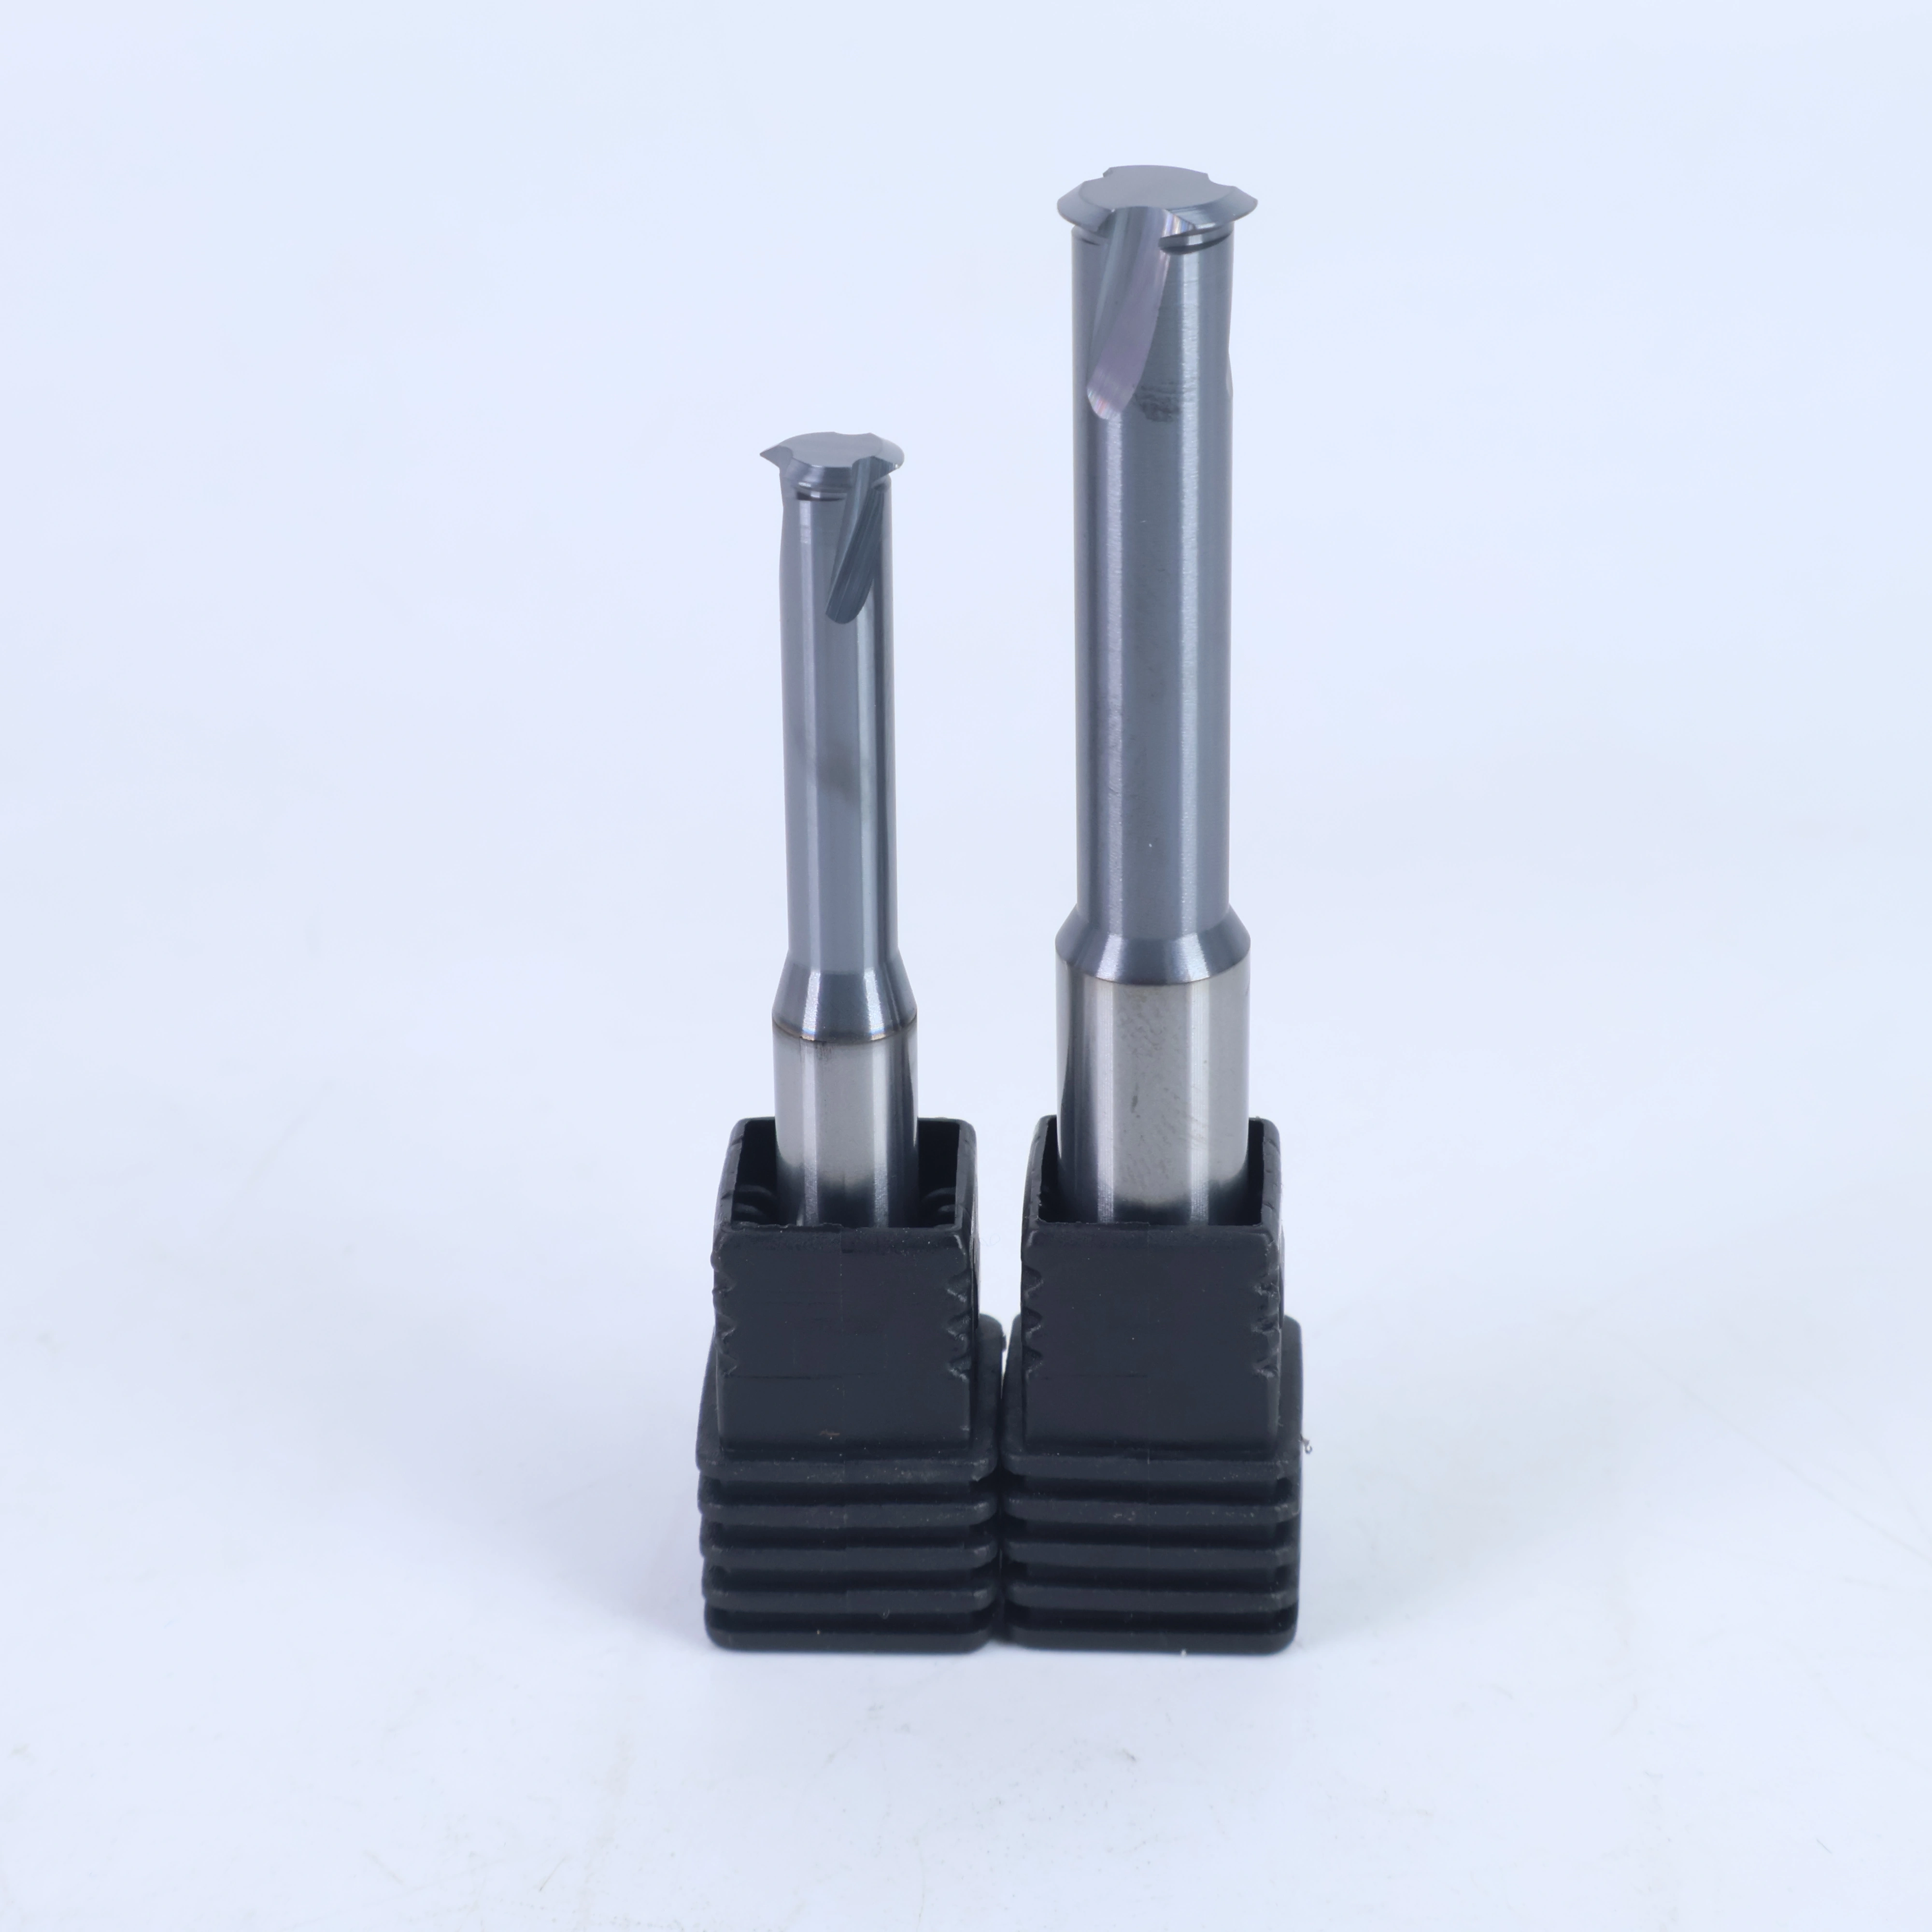
单齿螺纹铣刀是一种整体硬质合金螺纹铣刀,带有单个切削齿,在 CNC 加工中心上通过螺旋插补加工 60° ISO 公制螺纹。由于每次只有一个齿参与切削,同一把刀具可以编程用于其工作范围内的任何螺距,因此少量刀具库存即可覆盖广泛的螺纹规格。这使其成为机械加工车间、样机与维修工作、深孔、薄壁零件以及难加工合金等场景的实用选择——因为为每种螺纹规格更换刀具才是真正的成本所在。
螺纹铣削是以路径而非成型方式加工螺纹。刀具进入预先加工好的孔,沿导程与螺纹螺距相匹配的螺旋插补路径走刀,在孔壁周围通过一次或数次径向进给生成牙型。在单齿刀具上,成品螺纹直径通过程序中的刀具补偿进行控制:当量规显示螺纹过紧或过松时,操作员调整补偿值并重新加工零件,而不是更换刀具。螺距同样来自程序,因此同一把刀具可以加工 M8×1.25、M8×1.0 以及非标螺距,而无需更换任何刀具。
单齿几何结构保持了较短的接触弧,这在订购前值得权衡。切削力和径向压力保持较低,因此该刀具在薄壁、悬伸长、轻型夹具以及多齿铣刀容易产生颤振的硬质合金中表现良好。由于只有一个齿而不是三四个齿,崩损的刀刃更少,刀具卡滞在盲孔中的风险更低;如果刀具确实失效,小型整体硬质合金刀体也远比断裂丝锥更容易从昂贵的工件中清除。其代价是加工节拍:加工完整螺纹需要数次螺旋走刀,因此在单件加工时间上,单齿刀具慢于可在约一圈内成型整个螺纹的多齿刀具。因此,在刚性机床上的大批量生产更倾向于多齿设计,而小批量混合加工或复杂难加工的工件则更适合单齿刀具。
购买者通常首先将其与丝锥而非其他螺纹铣刀进行比较。丝锥在软质材料的通孔中加工速度快,但它仅适用于单一螺纹规格,对工件负载大,且在深盲孔中容易断裂——而断裂在模具镶件或阀体中的丝锥往往会导致工件报废。螺纹铣削需要能够进行螺旋插补的机床,每个孔的加工时间更长,但作为交换,它提供的螺纹尺寸可以在程序中修正,牙型可以在对丝锥磨损严重的材料中加工,且如果加工过程出错,可以撤回刀具。对于小批量混合加工或报废成本高昂的零件,这种交换通常是值得的。
公制螺纹以字母 M 后跟公称直径和螺距表示,例如粗牙系列的 M8×1.25 和细牙系列的 M8×1.0。两者均采用 ISO 68-1 规定的 60° 基本牙型以及 ISO 261 规定的直径与螺距组合。公称直径是一种标识,不是实测尺寸,也不是刀具直径,因此钻孔尺寸、螺纹深度以及刀具所需的间隙应以零件图纸为准。下表涵盖三种长度的 580 系列:标准长度、75L 和 100L。所有规格均磨削有 60° 螺纹刀尖,用于在工件硬度低于 HRC45 的孔中铣削螺纹。
规格
580 系列,标准长度(M0.8 至 M20)
| 螺纹(粗牙) |
螺距(mm) |
切削直径(mm) |
刃长(mm) |
柄径(mm) |
总长(mm) |
切削刃数 |
钢用订货号 |
铝用订货号 |
| M0.8*0.2 |
0.2 |
0.55 |
2.8 |
4 |
50 |
3 |
EC0044 |
580DM215 |
| M1.0x0.25 |
0.25 |
0.7 |
3.1 |
4 |
50 |
3 |
EC0010 |
580DM165 |
| M1.2x0.25 |
0.25 |
0.9 |
3.8 |
4 |
50 |
3 |
EC0011 |
580DM166 |
| M1.4x0.3 |
0.3 |
1.05 |
4.4 |
4 |
50 |
3 |
EC0012 |
580DM167 |
| M1.6X0.35 |
0.35 |
1.2 |
5.0 |
4 |
50 |
3 |
EC0013 |
580DM168 |
| M1.8x0.35 |
0.35 |
1.4 |
5.6 |
4 |
50 |
3 |
EC0014 |
580DM169 |
| M2.0x0.4 |
0.4 |
1.5 |
6.2 |
4 |
50 |
3 |
EC0015 |
580DM170 |
| M2.5x0.45 |
0.45 |
1.95 |
7.7 |
4 |
50 |
3 |
EC0016 |
580DM171 |
| M3x0.5 |
0.5 |
2.4 |
9 |
4 |
50 |
3 |
EC0017 |
580DM172 |
| M3.5x0.6 |
0.6 |
2.75 |
10 |
4 |
50 |
3 |
EC0018 |
580DM173 |
| M4x0.7 |
0.7 |
3.15 |
12 |
4 |
50 |
3 |
EC0019 |
580DM174 |
| M5x0.8 |
0.8 |
4 |
15 |
4 |
50 |
3 |
EC0020 |
580DM175 |
| M6x1.0 |
1.0 |
4.8 |
19 |
6 |
50 |
3 |
EC0021 |
580DM176 |
| M8x1.25 |
1.25 |
6 |
22 |
6 |
50 |
3 |
EC0022 |
580DM177 |
| M10x1.5 |
1.5 |
8 |
30 |
8 |
60 |
3 |
EC0023 |
580DM178 |
| M12x1.75 |
1.75 |
9.4 |
38 |
10 |
75 |
4 |
EC0039 |
580DM180 |
| M14x2.0 |
2.0 |
10.2 |
38 |
12 |
75 |
4 |
EC0040 |
580DM181 |
| M16x2.0 |
2.0 |
13 |
39 |
14 |
80 |
4 |
EC0041 |
580DM182 |
| M18x2.5 |
2.5 |
14.5 |
50 |
16 |
90 |
4 |
EC0042 |
580DM183 |
| M20x2.5 |
2.5 |
16 |
54 |
16 |
90 |
5 |
EC0043 |
580DM184 |
75L 加长型(M1.4 至 M10)
| 螺纹(粗牙) |
螺距(mm) |
切削直径(mm) |
刃长(mm) |
柄径(mm) |
总长(mm) |
切削刃数 |
钢用订货号 |
铝用订货号 |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
75 |
3 |
75DM162 |
580DDM445 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
75 |
3 |
75DM163 |
580DDM446 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
75 |
3 |
75DM164 |
580DDM447 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
75 |
3 |
75DM165 |
580DDM448 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
75 |
3 |
75DM166 |
580DDM449 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
75 |
3 |
75DM167 |
580DDM450 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
75 |
3 |
75DM168 |
580DDM451 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
75 |
3 |
75DM169 |
580DDM452 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
75 |
3 |
75DM170 |
580DDM453 |
| M10x1.5 |
1.5 |
8 |
35 |
8 |
75 |
3 |
75DM171 |
580DDM454 |
100L 加长型(M1.4 至 M14)
| 螺纹(粗牙) |
螺距(mm) |
切削直径(mm) |
刃长(mm) |
柄径(mm) |
总长(mm) |
切削刃数 |
钢用订货号 |
铝用订货号 |
| M1.4x0.3 |
0.3 |
1.05 |
5 |
4 |
100 |
3 |
100DM164 |
580CDM013 |
| M1.6X0.35 |
0.35 |
1.2 |
6 |
4 |
100 |
3 |
100DM165 |
580CDM014 |
| M2.0x0.4 |
0.4 |
1.5 |
8 |
4 |
100 |
3 |
100DM166 |
580CDM015 |
| M2.5x0.45 |
0.45 |
1.95 |
10 |
4 |
100 |
3 |
100DM167 |
580CDM016 |
| M3x0.5 |
0.5 |
2.4 |
12 |
4 |
100 |
3 |
100DM168 |
580CDM017 |
| M4x0.7 |
0.7 |
3.15 |
16 |
4 |
100 |
3 |
100DM169 |
580CDM018 |
| M5x0.8 |
0.8 |
4 |
20 |
6 |
100 |
3 |
100DM170 |
580CDM019 |
| M6x1.0 |
1.0 |
4.8 |
24 |
6 |
100 |
3 |
100DM171 |
580CDM020 |
| M8x1.25 |
1.25 |
6 |
32 |
6 |
100 |
3 |
100DM172 |
580CDM021 |
| M10x1.5 |
1.5 |
8 |
40 |
8 |
100 |
3 |
100DM173 |
580CDM022 |
| M12x1.75 |
1.75 |
9.4 |
48 |
10 |
100 |
4 |
100DM174 |
580CDM023 |
| M14x2.0 |
2.0 |
10 |
50 |
10 |
100 |
4 |
100DM175 |
580CDM024 |
标识螺纹的前三列依次为:规格、螺距和切削直径。刃长、柄径和总长随后定义刀体,最后两列给出相同规格下钢用牌号和铝用牌号的订货号,因此购买者无需查阅其他目录即可订购正确的型号。随着螺纹规格增大,切削刃数量从 3 个增加到 4 个,M20 规格则为 5 个。当螺纹深度超过标准刃长范围时,请改用该规格的 75L 或 100L 加长系列,而不是对标准刀具增加悬伸,因为加长版本在保持相同切削直径的同时,具有更长的颈部和柄部。